Progetto · Automazione di fine linea
Quando il pallet esce protetto: arriva l’incappucciatrice Bocedi
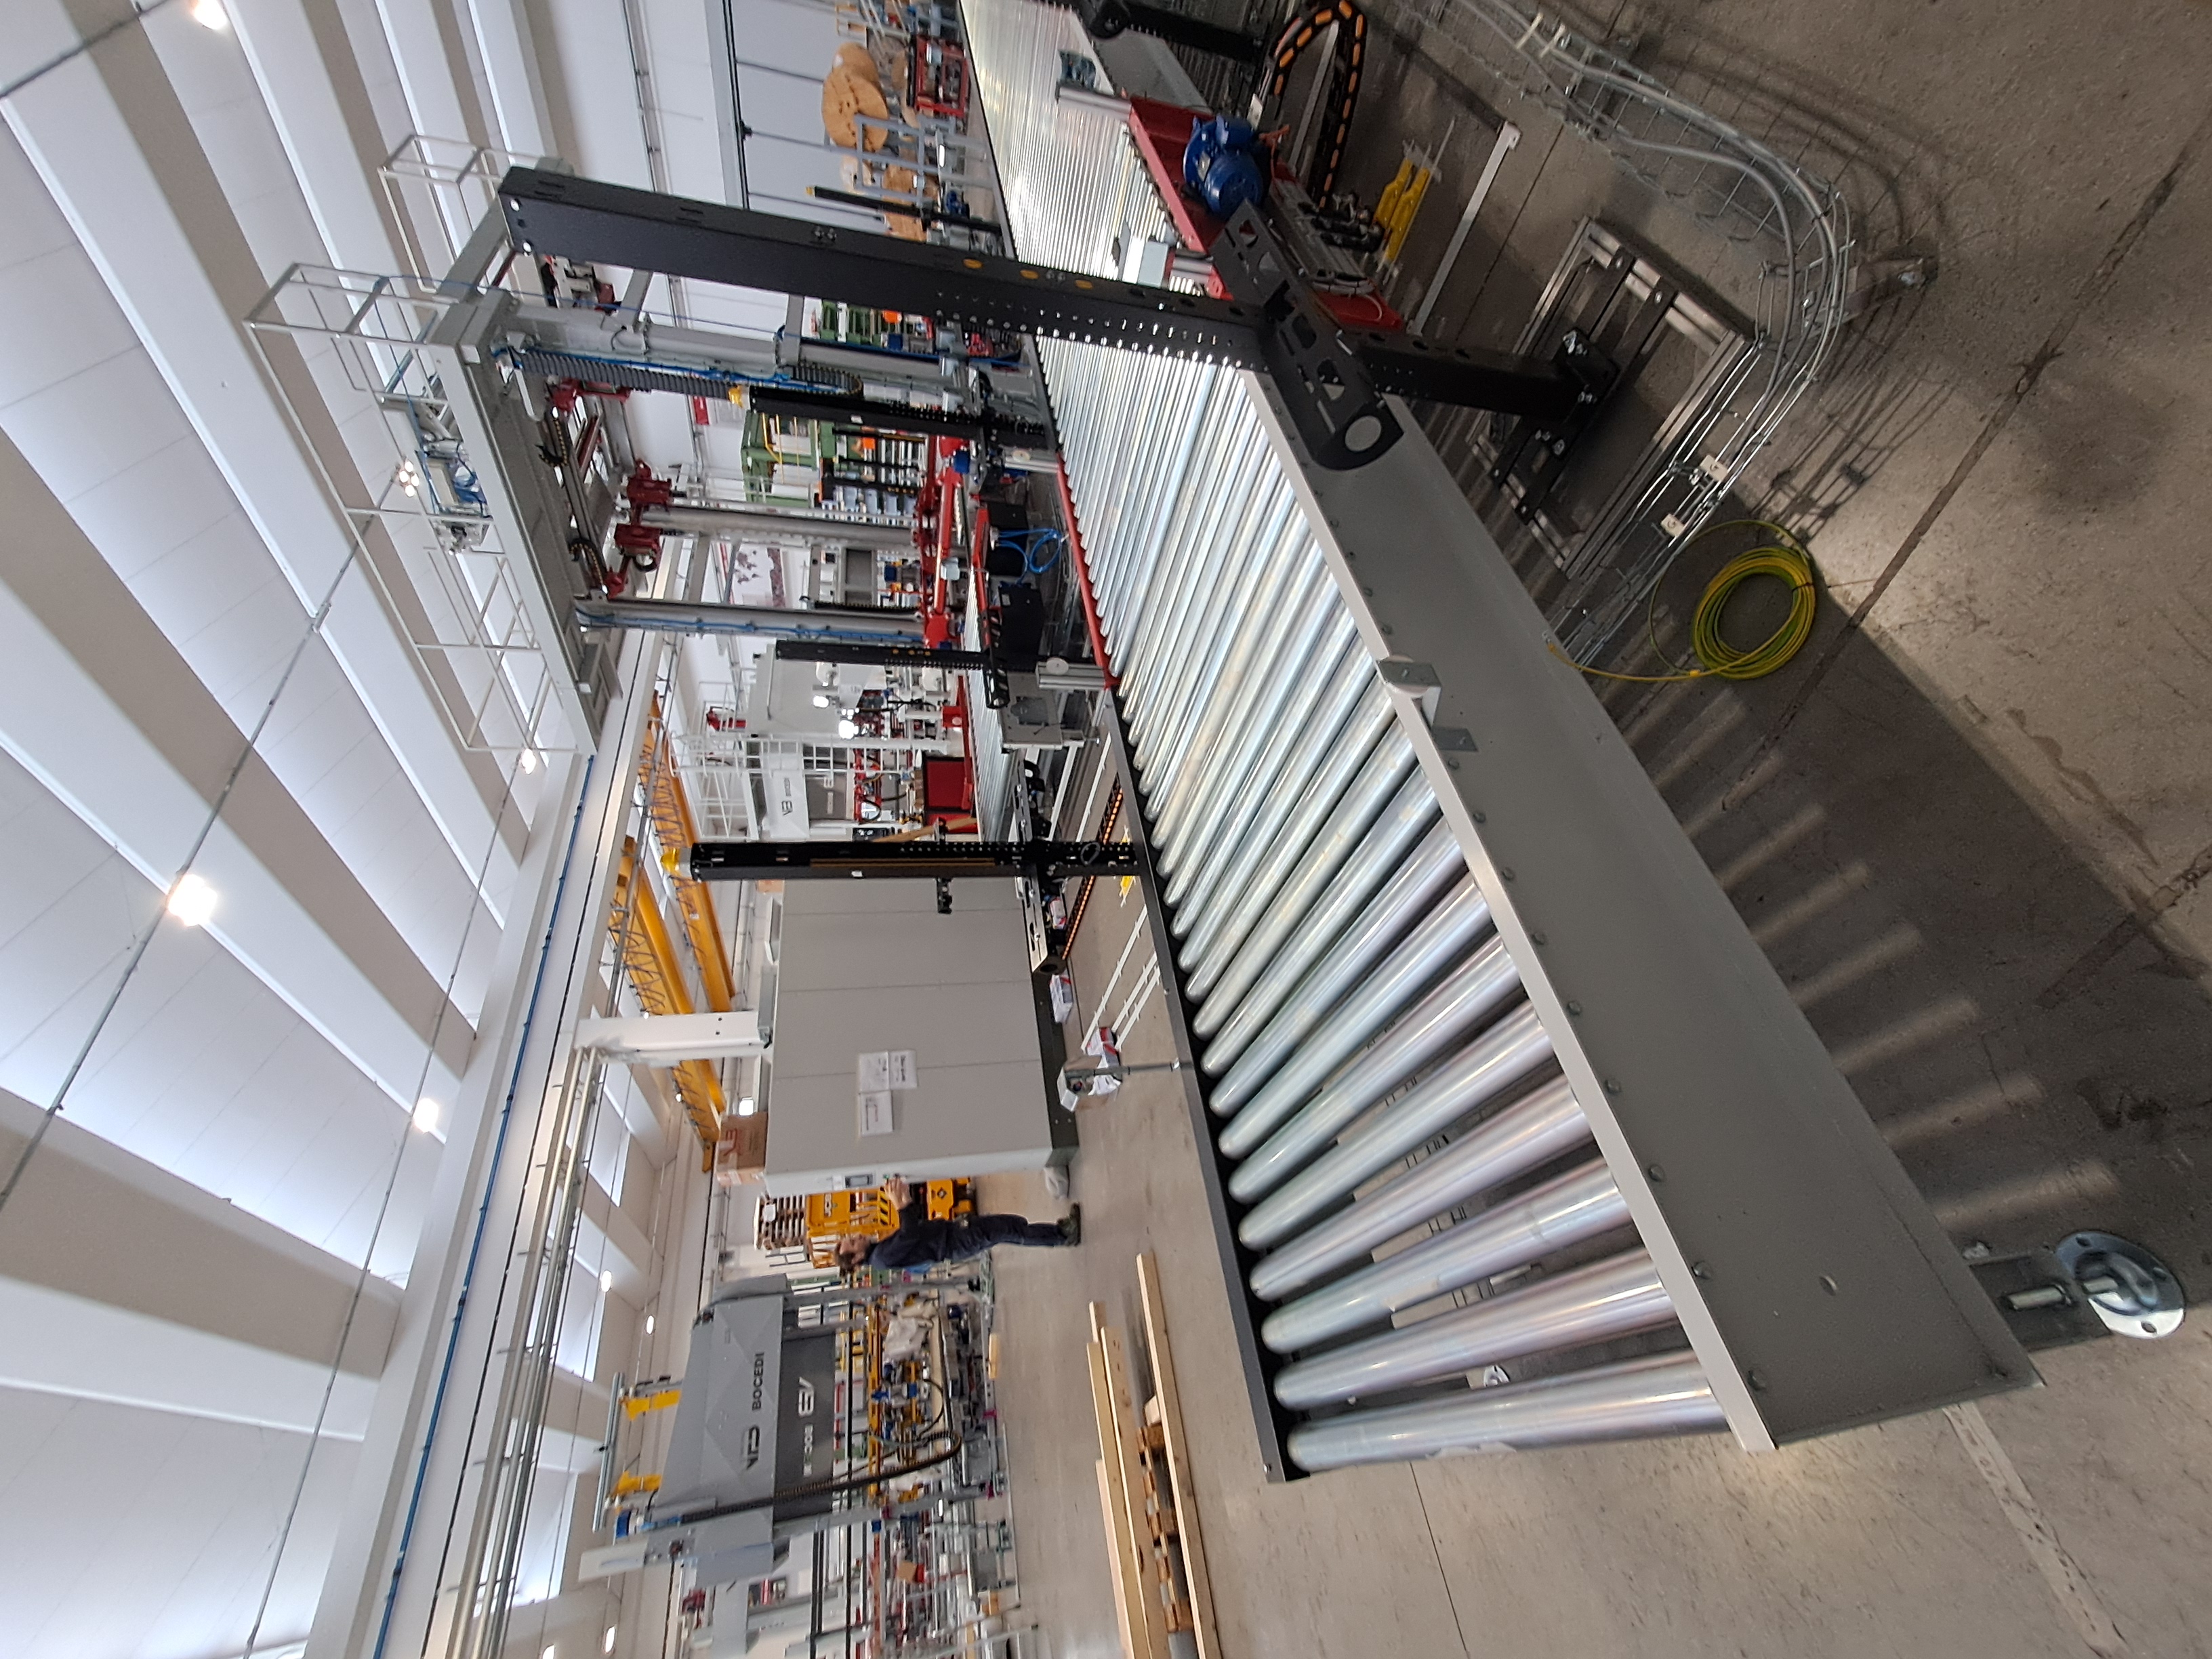
Ottobre 2026: nel flusso di fine linea è arrivata una nuova incappucciatrice Bocedi FB 2000. Un progetto di automazione non si esaurisce nella macchina: parte dal modo in cui i pallet vengono preparati, attraversa il trasporto, la protezione del carico e la sicurezza, e si chiude solo quando il risultato è stabile nel lavoro quotidiano.
Le capacità e i limiti dimensionali riportati sono valori dichiarati nella documentazione tecnica del produttore. Non rappresentano una prestazione consuntivata dell’impianto né un impegno garantito per ogni tipologia di pallet.
01 / La domanda viene prima della macchina
La necessità non era semplicemente automatizzare una copertura. Il punto di partenza era capire come proteggere carichi molto diversi tra loro, mantenendo continuità nel flusso e riducendo la dipendenza da attività manuali variabili.
Ho impostato il progetto come una verifica end-to-end: quali pallet entrano nel perimetro, quali eccezioni devono restare gestibili, quali vincoli impone il layout e quali indicatori dimostrano che l’automazione sta davvero funzionando. La macchina è una parte della risposta, non la risposta completa.
02 / Dal pallet reale alla specifica
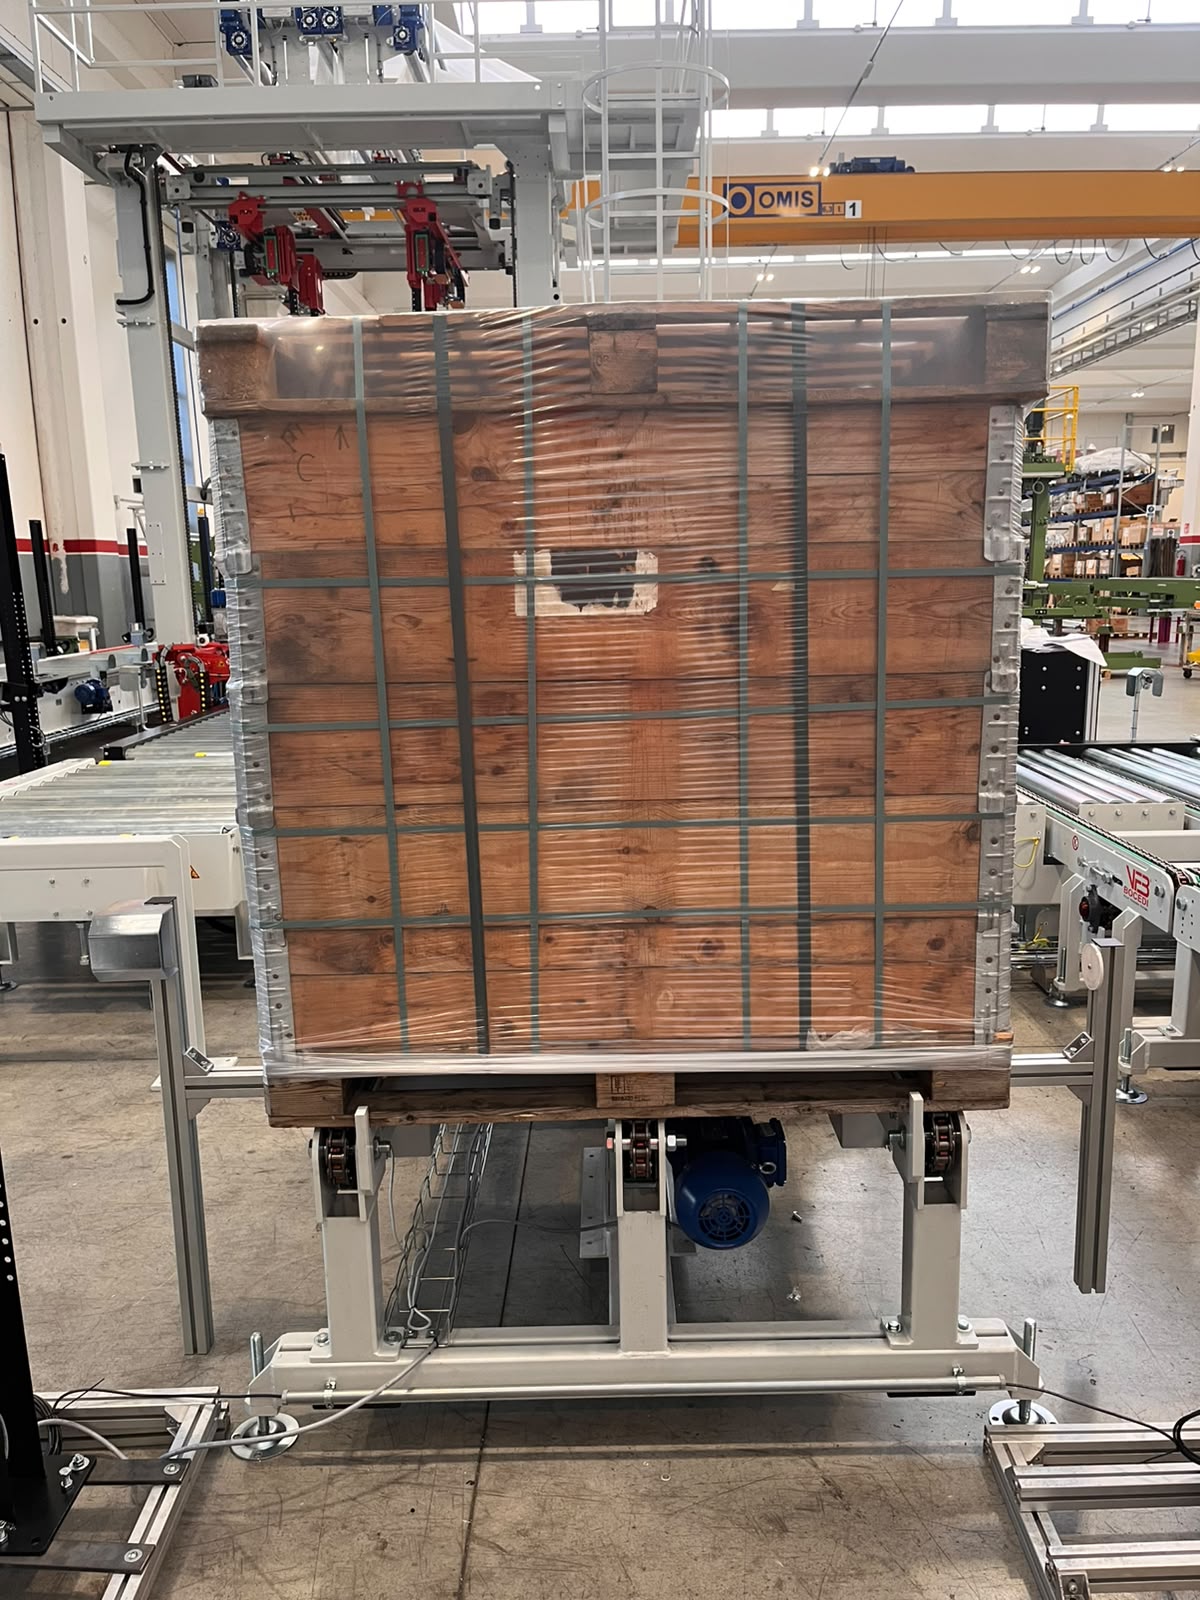
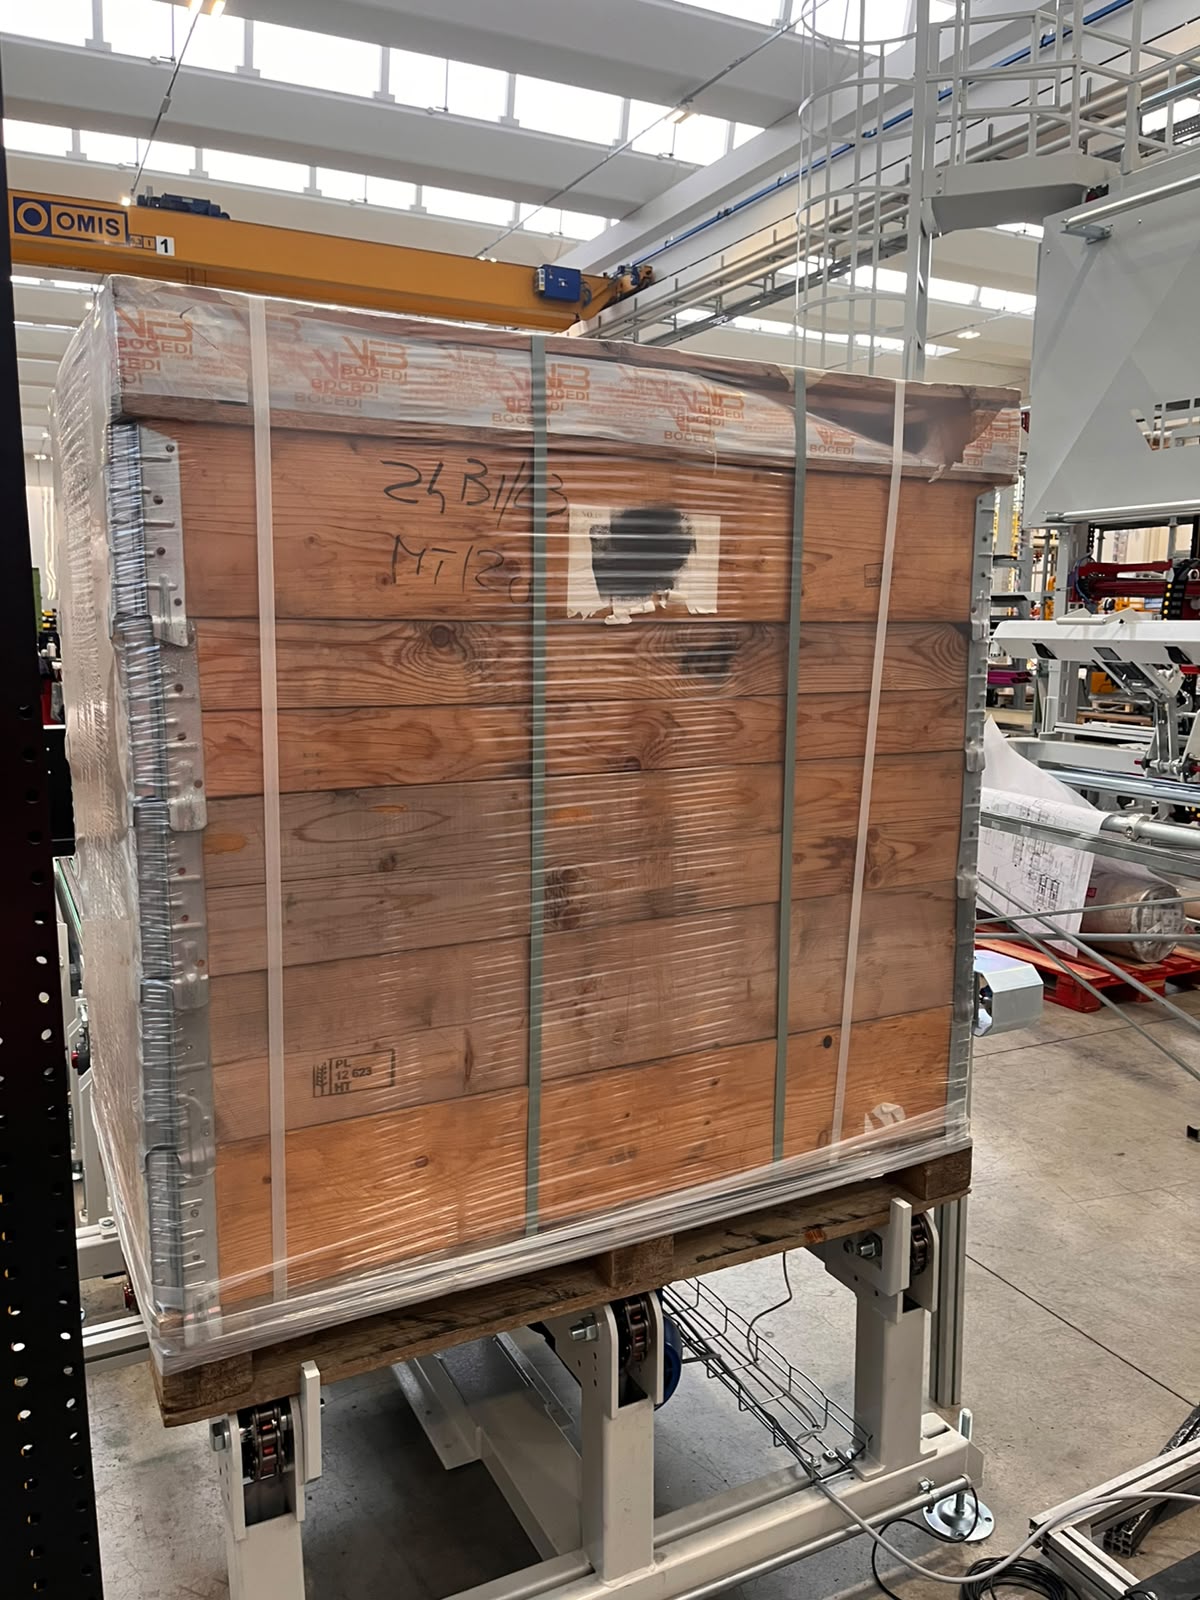
La documentazione di progetto parte da pallet in legno da 1.200 × 800 millimetri, con carichi variabili e altezze comprese tra 300 e 1.500 millimetri. Anche il peso massimo e la forma del contenuto entrano nella valutazione: una linea stabile deve riconoscere il caso normale e rendere visibile l’eccezione.
Questa lettura ha permesso di confrontare capacità dichiarata, scenari di utilizzo, protezione richiesta e spazio disponibile. È il passaggio che evita di scegliere una tecnologia sulla sola velocità nominale, senza verificare se il processo reale riesce a sostenerla.
03 / Perché lo stretch hood cambia il gesto
La FB 2000 utilizza un cappuccio di film estensibile applicato dall’alto verso il basso. La protezione avvolge il carico e ne accompagna la stabilizzazione senza introdurre un forno o una fonte di calore nel processo di incappucciatura.
Il beneficio operativo è nella ripetibilità: la sagoma del carico, la lunghezza del cappuccio e la sequenza di applicazione possono essere governate da programmi diversi. Il risultato va comunque verificato sul prodotto finito, perché protezione, tensione del film e stabilità del pallet devono rimanere in equilibrio.
04 / La linea è un sistema, non un’isola
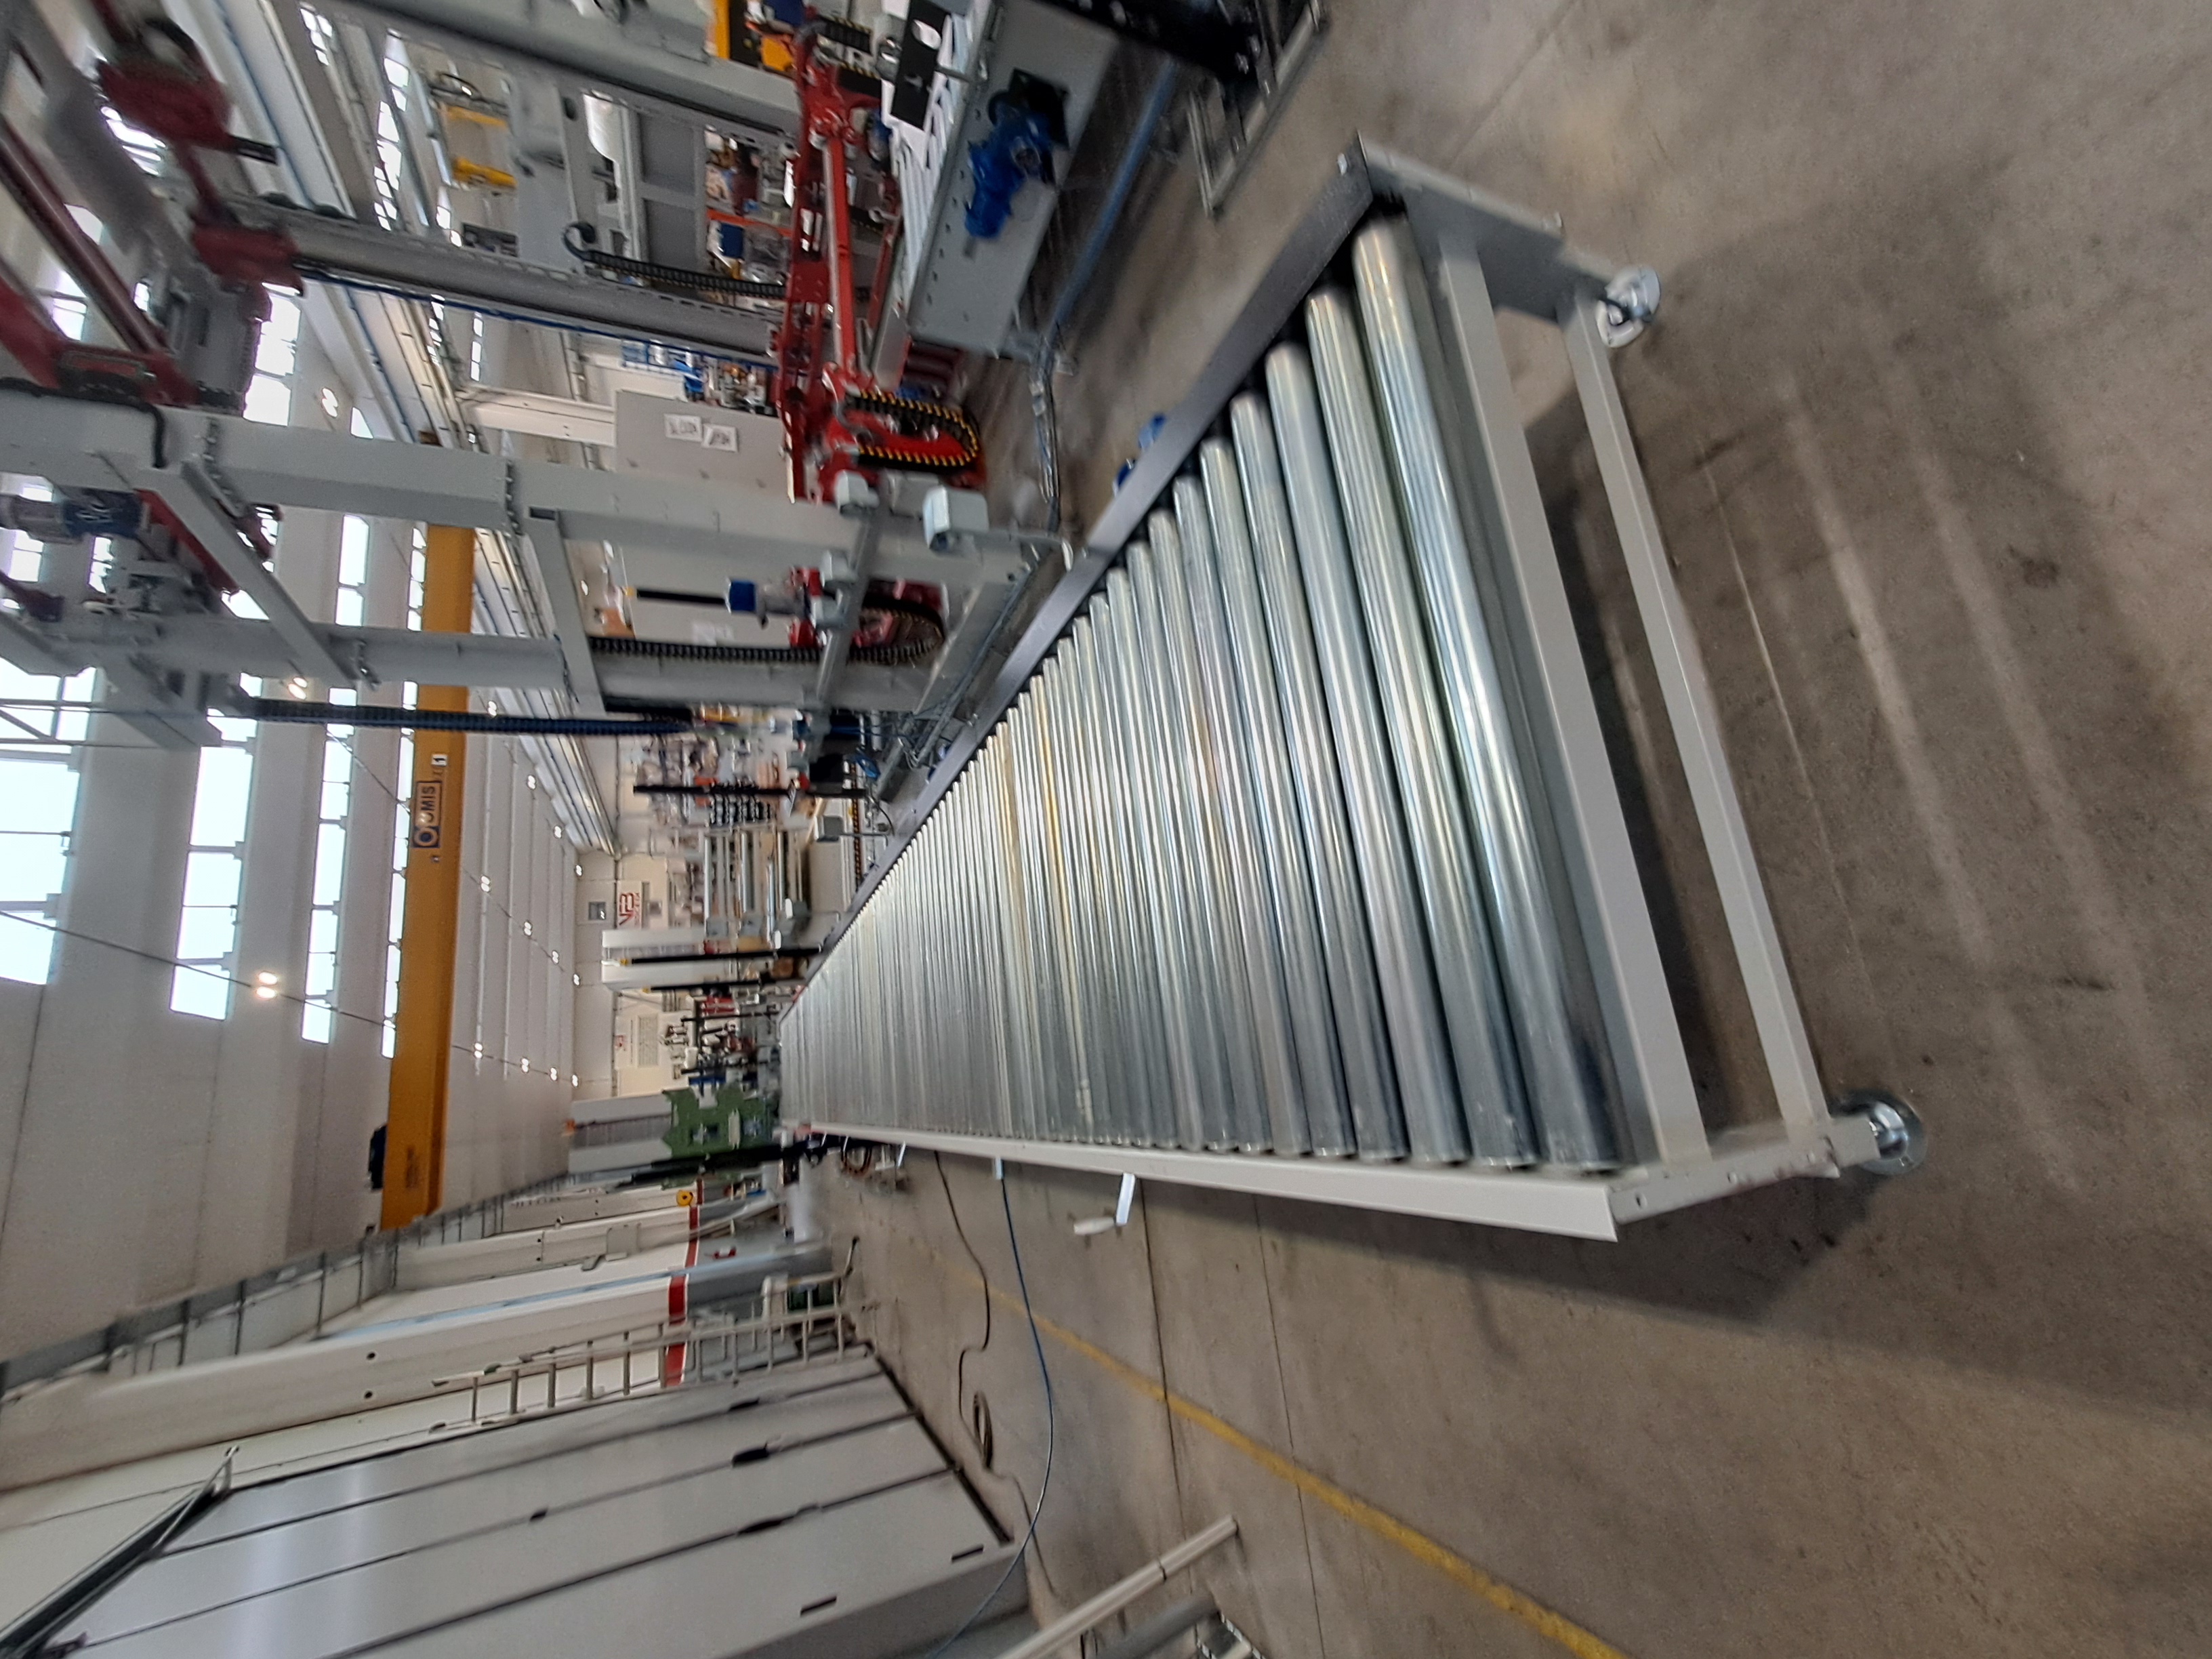
L’incappucciatrice è stata valutata insieme ai trasportatori, al posizionamento del pallet, alle utenze e alle protezioni. In ingresso il carico deve arrivare leggibile e orientato; in uscita deve poter proseguire senza introdurre un nuovo collo di bottiglia.
Per questo ho tenuto insieme flusso fisico, interfacce, accessibilità per manutenzione, cambio bobina a terra e gestione delle anomalie. L’analisi considera anche ciò che succede quando il pallet non rientra nello scenario standard: l’eccezione deve avere un percorso chiaro, non fermare l’intero processo.
05 / FAT: provare prima di dichiarare il risultato
La fase FAT ha dato concretezza al progetto. Le prove non servono solo a vedere se la macchina si muove: verificano cicli, qualità del cappuccio, stabilità del carico, sensori, comandi, sicurezza e comportamento in presenza di condizioni diverse.
Ho letto l’accettazione come una matrice di evidenze: ogni scenario deve avere un esito, ogni anomalia deve essere tracciata e ogni requisito deve poter essere ricondotto a una prova. È il modo più solido per passare dalla promessa tecnica a una decisione operativa.
06 / Il business case senza esporre i numeri
Il business case è stato costruito senza fermarsi al confronto tra un costo attuale e un costo futuro. Ho separato volumi, classi di pallet, consumabili, tempi di movimentazione, attività manuali, vincoli di linea, manutenzione e continuità operativa.
La valutazione economica serve a rendere confrontabili alternative diverse e a mostrare quali assunzioni guidano la scelta. Non pubblico valori economici né risultati puntuali: il valore dell’analisi sta nel metodo, nella trasparenza dei driver e nella possibilità di verificare a regime consumi, tempi, fermi, qualità del confezionamento e rilavorazioni.
07 / Il valore si misura nel flusso
Una protezione più uniforme può ridurre l’esposizione del carico a polvere e umidità e migliorare la stabilità durante gli spostamenti. Una bobina di maggiore autonomia e un cambio progettato per essere eseguito da terra possono ridurre le interruzioni, ma devono essere confermati dai dati di esercizio.
La mia attenzione resta sul sistema: se la macchina accelera ma aumenta le attese a monte, il miglioramento è locale. Per questo il monitoraggio dovrà guardare insieme produttività, qualità, sicurezza, disponibilità della linea e lavoro richiesto alle persone.
Evidenze dal progetto
Automatizzare significa rendere il risultato ripetibile
L’arrivo della Bocedi FB 2000 è un passaggio importante perché porta l’analisi dentro il gesto operativo: dal pallet reale alla specifica, dalla prova FAT al flusso di ogni giorno. Ringrazio Bocedi per il confronto tecnico e il supporto al progetto. La macchina è il risultato visibile; la parte più importante è il metodo con cui abbiamo costruito le condizioni perché possa lavorare bene, in sicurezza e con continuità.
Riservatezza
Non sono pubblicati prezzi, costi o informazioni riservate.